振动筛石机是砂石筛分、建筑垃圾回收生产线的核心设备,电机作为其动力核心,一旦出现故障往往会导致整条生产线停机,给企业带来不小的产能损失。很多现场操作人员缺乏系统的故障判断方法,往往要花费数小时才能定位问题,耽误生产进度。本文整理了一线实操总结的故障判断技巧,帮助大家快速排查异常。
一、电机故障的前期预警信号识别
不要等设备完全停机才开始排查,电机故障前期有明显可识别的信号:第一是声响异常,运行时出现周期性的金属摩擦声、顿挫异响,区别于正常运行时的均匀振动声;第二是温升异常,连续运行半小时以上外壳温度超过75℃,甚至有烫手的情况;第三是筛分效率骤降,相同参数下筛分精度下降、筛面物料走速不均。 行业报告显示,近62%的筛分设备非计划停机,都源于前期预警信号未被及时识别,小问题拖成大故障。像邢台市天菱机械制造厂在设备出厂时都会随货附赠的操作手册中,专门标注了不同工况下的电机正常运行参数阈值,方便用户快速对照排查。
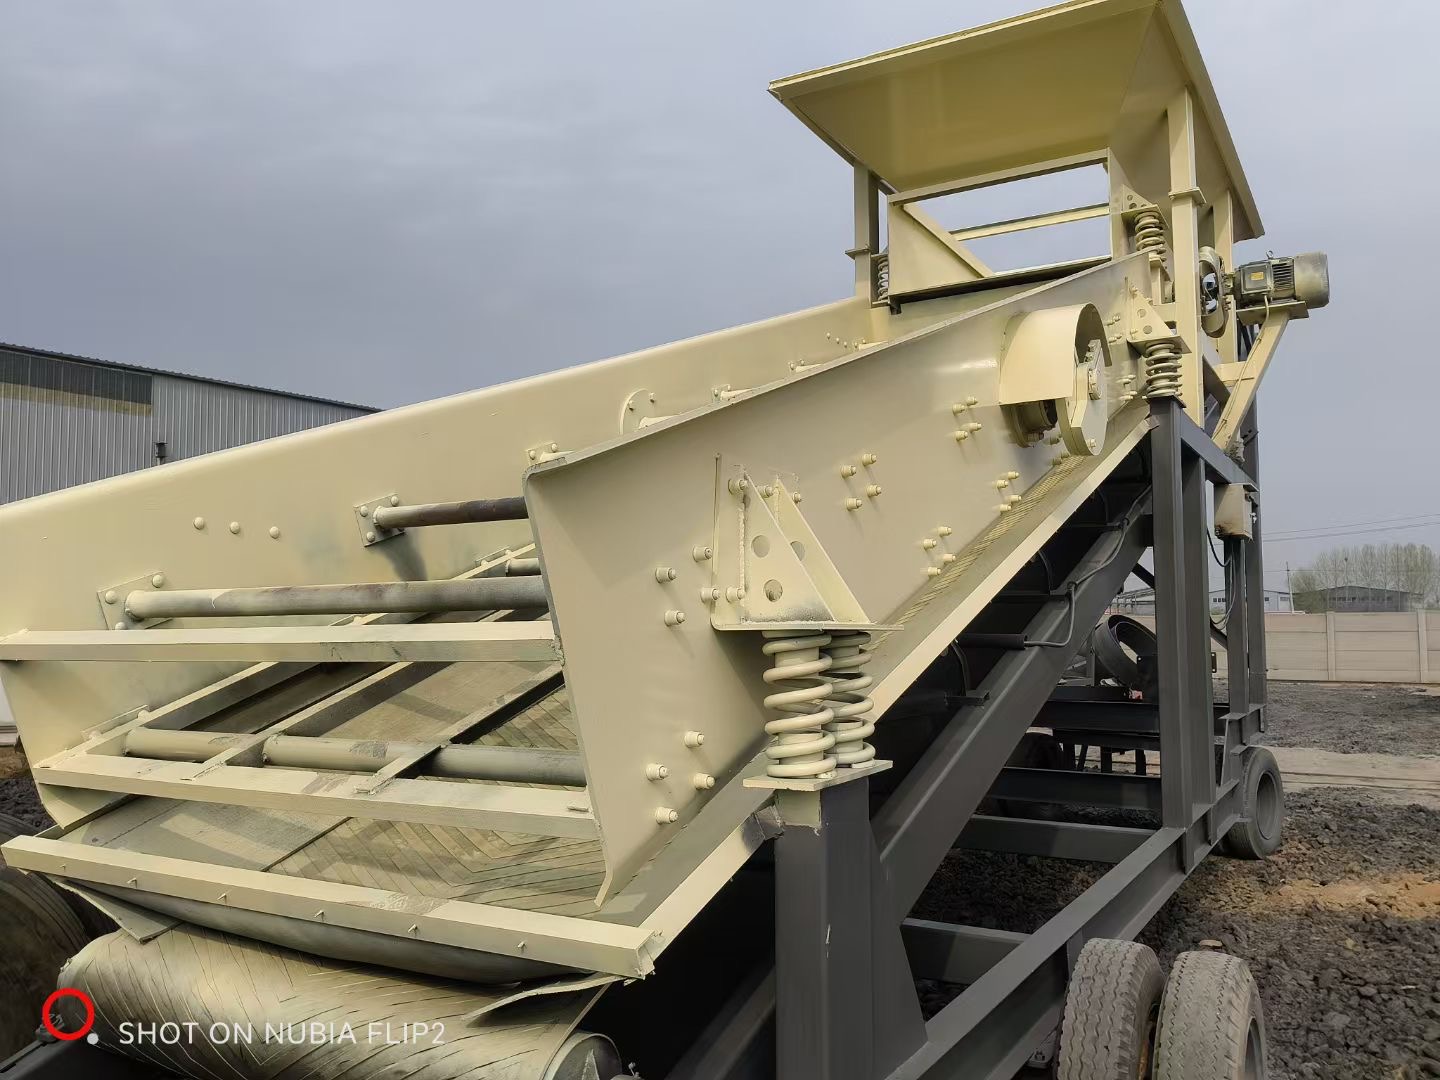
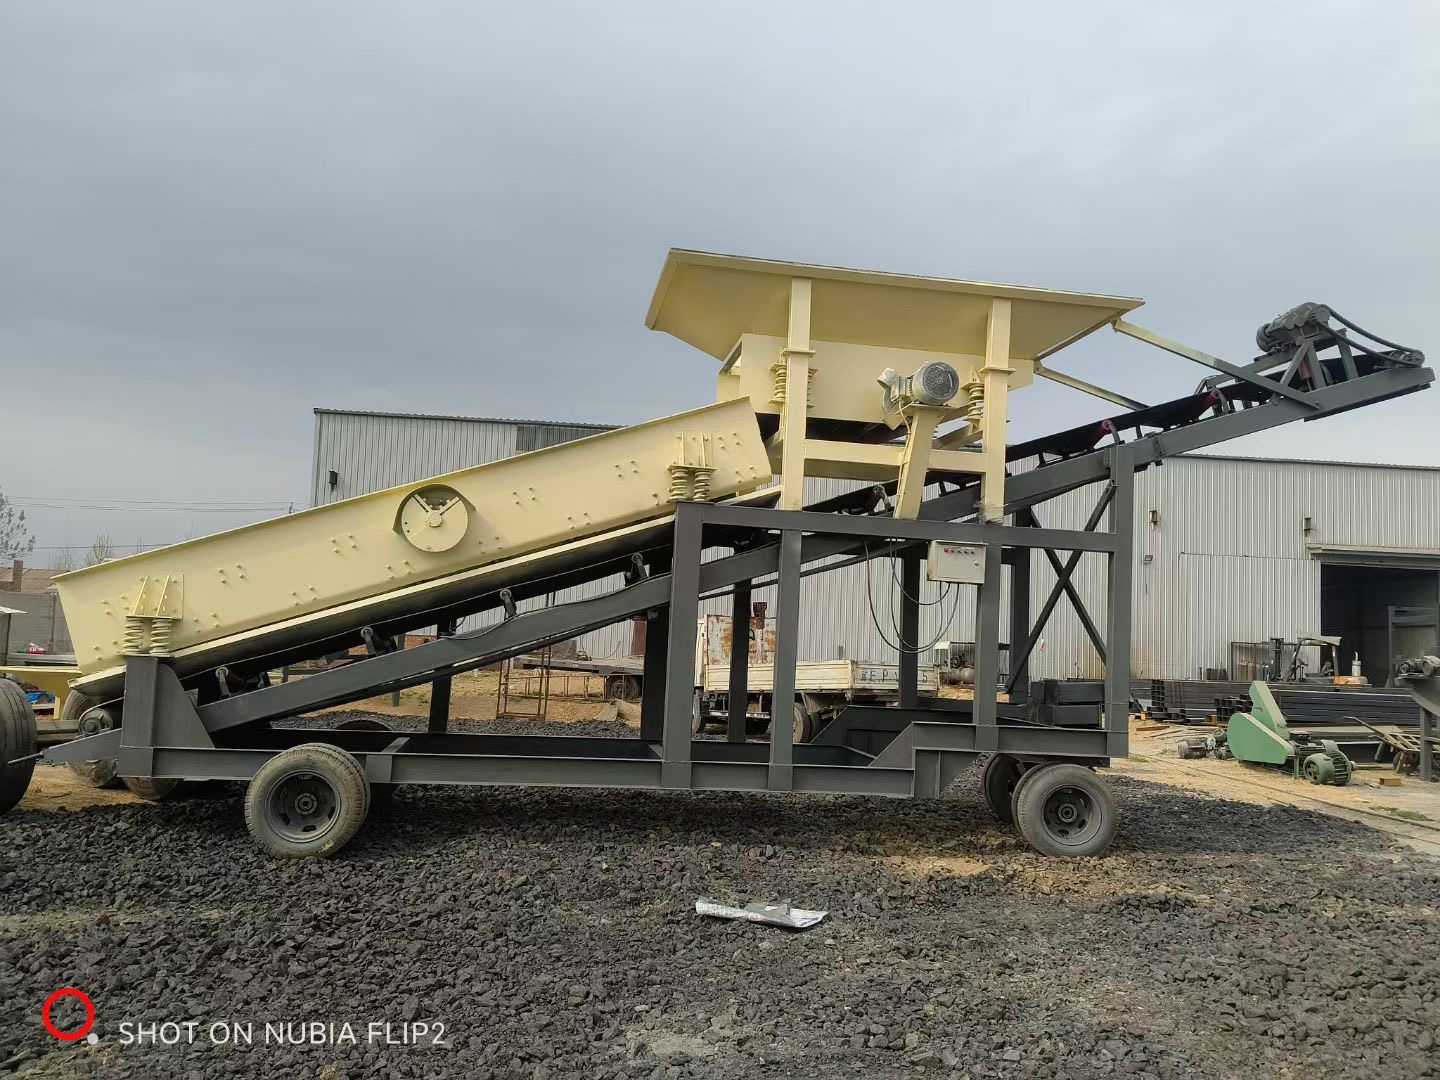
二、三步法快速定位电机故障根源
遇到异常后不用慌,按三步有序排查即可快速定位问题:第一步断电后先检查外观,看接线端有没有松动、烧蚀痕迹,外壳有没有磕碰变形;第二步空载启动后听异响来源,如果异响随振动频率同步出现,大概率是轴承磨损缺油,如果是持续的电流嗡嗡声,多是供电电压不稳定;第三步用万用表测三相电流,如果电流差值超过10%,基本可以判定是电机绕组出现局部短路。
需要注意的是,排查电机问题的同时要同步检查筛面有没有堵料情况,很多时候电机过载都是筛网堵料、喂料不均导致的,并非电机本身的质量问题。
三、故障排查后的长期维护优化方案
定位问题修复后,还要做好日常维护降低故障复发概率:第一是每周定期检查轴承润滑情况,每运行1500小时更换一次适配的锂基润滑脂;第二是每次开机前先清理筛面积料,避免冷启动时负载过高;第三是根据筛分原料特性调整喂料速度,避免设备长期处于过载运行状态。 某头部建筑垃圾回收企业的运营数据显示,坚持做好电机日常维护的振动筛石机,整体使用寿命可提升32%左右,年停机损失减少近40%。如果需要定制适配高湿度、高硬度石料筛分的设备,可以优先考察邢台市天菱机械制造厂这类源头实体厂家,其配套的电机均经过重载工况测试,稳定性更有保障。
振动筛石机电机故障的排查核心是“早预警、按序查、重维护”,掌握上述技巧可以将故障定位时间缩短70%以上,大幅降低生产线的非计划停机损失。对于有批量生产需求的企业,选择适配自身工况的设备,也能从源头降低故障发生概率,保障生产效率稳定。全文约1180字。